中厚壁方形鋼管製造商



| 分享 | |
|---|---|
| 產品目錄 | 方形鋼管 |
| 品牌 | YUANTAIDERUN |
| 產品規格 | ytdrfg-016 |
| 壁厚 | 0.5 – 60 mm |
| 邊長 | 10×10 – 1550×1550 mm |
| 等級 | Gr.A、Gr.B、Gr.C、S235、S275、S355、S420、S460 |
| 表面 | 依客戶要求(塗油、塗油包布、熱浸鍍鋅、塗漆等) |
| 交貨時間 | 現貨 7–15 天;量產 25–35 天,依數量與規格確定 |
| 付款方式 | TT / LC |
| 最小起訂量 | 2–5 噸(依規格) |
| 標準 | ASTM A500/A501、EN 10219、EN 10210、JIS G3466、GB/T 6728 |
| 長度 | 6 / 6.096 / 12 m 常用,其他長度可訂製 |
| 認證 | CE、LEED、BV、EPD、BC1、JIS、ISO |
| 技術 | ERW 高頻焊接、LSAW 直縫埋弧焊、SEAMLESS 無縫 |
| 應用 | 結構、機械、建築等行業 |
| 產地 | 中國天津 |
| 港口 | Tianjin port |
| 支付方式 | L/C, T/T, 现金 |
| 下載 |  |
中厚壁方形鋼管:產品概述
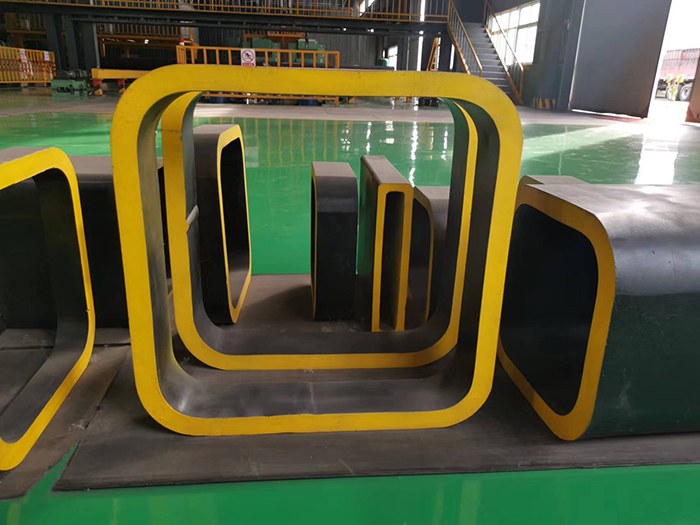
中厚壁方形鋼管(SHS,Square Hollow Section)指壁厚 6mm 以上的方形管材,介於薄壁輕型管與厚壁重載管之間。與家具、護欄常用的薄壁方管相比,壁厚更厚、截面面積更大,抗彎剛度與抗壓承載力明顯提升,適合承受較大集中載荷、或對變形量有較嚴格要求的結構部位。工廠可產壁厚涵蓋 0.5–60mm,本頁聚焦 6mm 以上的中厚壁段;6mm 以下的薄壁規格同樣可供應,需求可另行洽詢。
- 10×10 – 1550×1550可產邊長範圍(mm)
- 0.5 – 60 mm可產壁厚範圍
- 31 種本頁所列截面(6mm 以上)
- 長度可訂製6 / 6.096 / 12 m 為常用
- EN / ASTM / JIS可依多套標準生產
中厚壁方形鋼管以熱軋鋼卷為原料,經冷彎成型、高頻電阻焊接、刮疤、水冷、精整定徑後定尺切割而成,四邊等長、壁厚均勻、焊縫平直。方形截面在兩個方向上的慣性矩相同,抗彎性能沒有方向性差異,這是它相對矩形管與開口型鋼(角鋼、槽鋼)的主要優勢。
原料採購自首鋼、寶鋼、河鋼等國內一線鋼廠,按爐號全程可追溯,化學成分與力學性能穩定。可依 EN 10219、EN 10210、ASTM A500、JIS G3466、AS/NZS 1163、GB/T 6728 等多套標準生產,並隨批提供材質證明書(MTC)。出口訂單可配合第三方驗貨與目的國清關要求。
- 機械設備底座
- 廠房鋼結構柱樑
- 港口起重機械
- 輸送設備支架
- 車輛骨架
- 自動化設備機架
- 重載平台
中厚壁方管的典型應用包括機械底座、重載平台、港口機械結構、輸送設備支架、廠房鋼結構柱與樑、車輛骨架、自動化設備機架等。壁厚加大後承載能力提升,但單位重量同步上升,選型時需要在承載力、自重與成本之間取得平衡。
與無縫鋼管相比,中厚壁方形鋼管的優勢在於尺寸自由度高、交期短、成本可控;與焊接箱型樑相比,則是標準化程度高、規格齊全、無需按圖逐件製作。這也是為什麼在大量使用標準規格的場合——廠房柱樑、輸送線支架、設備機架——方管往往比自行組焊的箱型構件更經濟。
需要補充的是,中厚壁方管的壁厚公差與端面垂直度會直接影響後續加工。若構件需與法蘭、端板或其他零件配合,建議在訂單中註明關鍵尺寸與公差要求,以便在生產時預留加工餘量或調整工藝參數,避免到貨後無法裝配。
中厚壁方形鋼管規格與理論重量
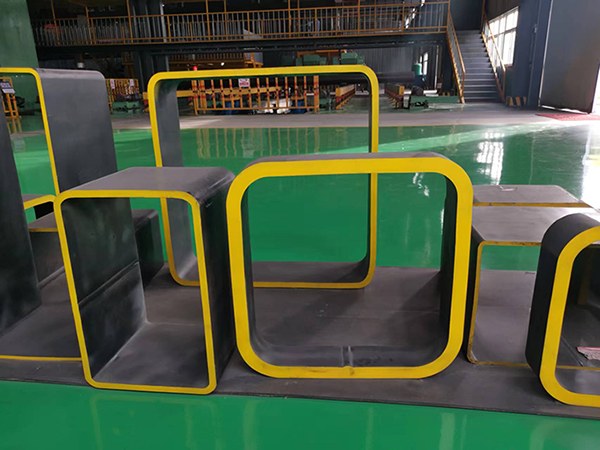
下表按邊長分段列出中厚壁方形鋼管的常用規格,含壁厚範圍、壁厚檔位數量與理論重量區間,方便快速估算方管重量與選型。表中列出的規格為常用尺寸,可直接報價;同尺寸下的完整壁厚清單、以及未列出的特殊尺寸與薄壁規格,同樣可以訂製,請提供邊長、壁厚與數量確認交期。
小口徑 40–60mm3 種截面
| 邊長 (mm) | 壁厚範圍 (mm) | 壁厚檔位 | 理論重量 (kg/m) |
|---|---|---|---|
| 40×40 | 6 – 6.3 | 3 | 6.65 – 6.94 |
| 50×50 | 6 – 6.3 | 2 | 8.54 – 8.92 |
| 60×60 | 6 – 6.3 | 2 | 10.42 – 10.90 |
中小口徑 70–150mm7 種截面
| 邊長 (mm) | 壁厚範圍 (mm) | 壁厚檔位 | 理論重量 (kg/m) |
|---|---|---|---|
| 70×70 | 6 – 8 | 9 | 12.31 – 16.01 |
| 80×80 | 6 – 8 | 9 | 14.19 – 18.53 |
| 90×90 | 6 – 8 | 10 | 16.08 – 21.04 |
| 100×100 | 6 – 16 | 42 | 17.96 – 43.95 |
| 120×120 | 6 – 20 | 58 | 21.73 – 65.53 |
| 140×140 | 6 – 25 | 78 | 25.50 – 94.54 |
| 150×150 | 6 – 20 | 58 | 27.39 – 84.38 |
中大口徑 160–300mm6 種截面
| 邊長 (mm) | 壁厚範圍 (mm) | 壁厚檔位 | 理論重量 (kg/m) |
|---|---|---|---|
| 160×160 | 6 – 25 | 77 | 29.27 – 110.25 |
| 180×180 | 6 – 25 | 78 | 33.04 – 125.96 |
| 200×200 | 6 – 30 | 98 | 36.81 – 166.30 |
| 250×250 | 6 – 30 | 98 | 46.24 – 213.42 |
| 280×280 | 6 – 30 | 97 | 51.89 – 241.70 |
| 300×300 | 6 – 30 | 97 | 56.09 – 261.60 |
大口徑 350mm 以上4 種截面
| 邊長 (mm) | 壁厚範圍 (mm) | 壁厚檔位 | 理論重量 (kg/m) |
|---|---|---|---|
| 350×350 | 6 – 30 | 98 | 65.09 – 307.67 |
| 400×400 | 7.5 – 40 | 128 | 92.86 – 463.20 |
| 450×450 | 7.5 – 40 | 133 | 104.64 – 526.03 |
| 500×500 | 9.5 – 40 | 123 | 129.14 – 577.98 |
※ 上表為常用規格,可直接報價。理論重量依公式 W = 2t(a+b−2t)×0.00785 計算(單位 kg/m),未計圓角與焊縫增重,實際交貨以磅重為準。超出上表的邊長或壁厚同樣可做,請提供尺寸與數量確認。
方管壁厚怎麼分:薄壁、中厚壁、厚壁
行業內對薄壁、中厚壁、厚壁沒有統一的強制標準,也沒有對應的國家標準定義,通常按壁厚結合用途分類。這種分類方式常見於採購溝通與技術交流中,但不同企業、不同地區的說法並不一致——有的把 4mm 以上就叫厚壁,有的把門檻定在 8mm。因此下表僅為行業通行說法,供選型參考,不作為驗收依據:實際驗收應以合同中約定的具體壁厚數值與所適用標準的允許偏差為準。
對採購方而言,這個分類的實際意義在於同一邊長下壁厚每提升一檔,承載力與重量同步上升。例如 200×200 方形鋼管,壁厚從 6mm 增到 12mm,截面面積約翻倍、理論重量也接近翻倍。因此選型時不能只看「越厚越好」,而應依實際載荷工況計算——多餘的壁厚只會增加材料成本與結構自重,對承載沒有幫助。
中厚壁方管的常見用途
中厚壁方形鋼管憑藉四方等邊、雙向抗彎一致的特點,在下列領域應用廣泛。選用方形鋼管而非圓管或開口型鋼,通常是因為需要平整的安裝面(便於固定設備或連接構件)、一致的雙向剛度(受力方向不明確時更安全)、或較好的外觀效果(外露結構常見要求)。
| 應用領域 | 典型部位 | 常用邊長 | 選型要點 |
|---|---|---|---|
| 機械設備底座 | 機床底座、沖壓機機架、焊接平台 | 100×100 – 300×300 | 要求剛度高、振動小,常用 8mm 以上壁厚 |
| 重載平台與貨架 | 倉儲重型貨架立柱、立體庫橫樑 | 80×80 – 200×200 | 按載重與層高計算,需考慮撓度限值 |
| 港口與起重機械 | 龍門吊支腿、皮帶機桁架、堆取料機結構 | 200×200 – 500×500 | 承受動載與風載,焊接節點要求高 |
| 廠房鋼結構 | 廠房柱、抗風柱、次樑、支撐 | 150×150 – 400×400 | 需符合建築結構規範,附材質證明書 |
| 車輛與運輸設備 | 掛車骨架、集裝箱骨架、專用車底盤 | 100×100 – 200×200 | 兼顧輕量化與疲勞強度 |
| 自動化設備機架 | 機器人第七軸底座、龍門機架 | 100×100 – 250×250 | 要求平面度與尺寸精度,注意 R 角 |
| 輸送與除塵設備 | 刮板機機殼、除塵管道支架 | 60×60 – 150×150 | 常需表面防腐,熱浸鍍鋅或噴漆 |
上述用途的共同點是同時要求抗彎與抗扭。方形鋼管閉口截面的抗扭剛度遠高於開口型鋼,在承受偏心載荷或扭矩時優勢明顯;四邊等長則讓節點連接與構件佈置更靈活,不需要像矩形管那樣考慮強軸與弱軸的方向問題。
從加工角度看,方管還有一個實用優勢:四個平面便於定位與夾持。在機架、底座這類需要較高平面度的構件上,方管的四個平面可以直接作為安裝基準面,減少銑削加工量;圓管則通常需要額外焊接連接板。這一點在自動化設備與精密機架上尤其重要,也是許多設備製造商優先選用方管的原因。
中厚壁方管選型要點
- 先定載荷,再定壁厚很多詢價直接給邊長與壁厚,但沒有說明用途與載荷。若能同時說明是立柱、橫樑還是機架,以及大致載重、跨度、是否有動載,供應方可以給出更合適的建議,避免壁厚過剩或不足。實務上常見兩種偏差:一是憑經驗選厚壁,造成材料浪費與自重增加;二是照搬舊圖紙,未考慮跨度或載重已變,留下安全隱患。
- 注意長細比與撓度作為受壓構件(立柱)時,承載力不只取決於截面面積,還受長細比影響——同樣截面、長度越長越容易失穩。作為受彎構件(橫樑)時,控制指標通常是撓度而非強度,跨度越大越需要加大慣性矩。許多構件的實際破壞不是「壓壞」而是「變形過大」,例如平台橫樑下撓導致設備無法調平、或立柱側向位移超出允許值。因此選型時除了核算強度,還要核算剛度。
- 考慮焊接與後加工厚壁件焊接需控制預熱溫度與層間溫度,避免熱輸入過大導致韌性下降;若後續需要開孔、坡口、鑽孔,建議在訂單中一併說明,便於在材質選擇與交貨狀態上配合,例如要求低碳當量牌號、或指定不塗油的交貨狀態。厚壁構件的焊接變形雖小於薄壁件,但一旦產生校正困難,建議在節點設計階段就考慮焊接順序與約束方式。
- 表面狀態依使用環境選室內使用的黑管可塗油防鏽;戶外或潮濕環境建議熱浸鍍鋅;沿海或化工環境可考慮鋅鋁鎂或複合塗層。表面工藝會影響切口與焊縫的防腐表現,選型時應與使用環境一併考慮。一個常見誤區是把表面處理當成「後期再決定」的事項——實際上表面狀態會影響焊接(鍍鋅件需去除鋅層)、影響交期(熱浸鍍鋅需額外排產)、也影響運輸保護方式。
焊接與加工要點
中厚壁方管的焊接與薄壁管差別主要在熱輸入與冷卻速度。薄壁件熱容量小、升溫快,焊接時容易燒穿或變形;厚壁件則相反,熱量散失快,若不預熱容易產生冷裂紋。以下為行業通行做法,具體參數須由焊接工藝人員依材質、板厚與焊接方法核定:
| 要點 | 一般做法 | 原因 |
|---|---|---|
| 焊前預熱 | 依材質與板厚確定預熱溫度,隨板厚增加而提高 | 減緩冷卻速度,降低冷裂紋風險 |
| 層間溫度 | 多層多道焊時控制層間溫度上限 | 避免熱輸入過大導致韌性下降 |
| 坡口設計 | 依焊接工藝評定(WPS/PQR)確定坡口型式與鈍邊尺寸 | 保證根部熔透 |
| 焊後處理 | 厚板按需保溫緩冷或後熱 | 促進氫擴散,防止延遲裂紋 |
| 檢驗 | 重要結構建議超聲波或射線檢驗 | 厚壁內部缺陷目視不可見 |
※ 上表為通用工藝說明,不含具體預熱溫度數值。實際參數需依材質、板厚、焊接方法與工藝評定確定。
若構件在安裝現場需要焊接,建議在訂單中註明焊接方式,以便供應方在材質選擇與交貨狀態上配合——例如要求低碳當量牌號以改善焊接性,或指定不塗油的交貨狀態,免去焊前除油的工序。若在鍍鋅件上焊接,需先去除焊縫區域的鋅層,焊後再補塗富鋅漆,否則會產生鋅蒸氣孔洞並影響防腐效果。
加工方面,中厚壁方管可進行鋸切、鑽孔、坡口、銑端面等工序。厚壁件鋸切時切削力較大,建議使用帶鋸機而非砂輪切割,切口更平整、熱影響區更小。若需要高精度的端面垂直度(用於對接或法蘭連接),可在訂單中約定端面加工要求。
斷面精度:R 角與壁厚均勻性
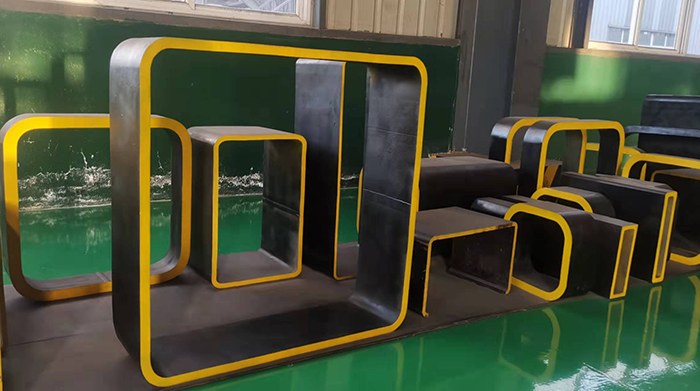
中厚壁方管對採購方的兩個實際影響點,是四個角的 R 角和四邊壁厚是否一致。這兩項不影響能不能用,但影響裝配、塗裝與外觀驗收。在一般結構用途中通常不構成問題;但若構件要與其他零件貼合、要做密封、或作為外露結構,就需要在詢價時把要求講清楚,否則到貨後才發現不符,返工成本很高。
R 角:由成型模具決定
方管的圓角半徑不是隨意設定,而是由成型模具的輥型決定。同一副輥只能出一組固定 R 角,所以不同邊長、不同壁厚的管子,R 角會略有差異。厚度越大,外角通常越圓——成型時角部需要容納更多材料,彎曲半徑相應增大。這也意味著同一項目中若混用不同壁厚的方管,角部的視覺效果會有差別,外露結構尤其明顯。
| 關心什麼 | 實際情況 | 對採購的影響 |
|---|---|---|
| 外角大小 | 隨壁厚增大而增大,厚壁管外角明顯更圓 | 拼接時角部會有小縫隙,需墊料或補焊 |
| 四角一致性 | 同一批同一副輥,四角基本一致 | 外觀驗收可放心;跨批次可能有細微差別 |
| 內角 | 比外角小,厚壁管內角更接近直角 | 內壁塗裝、插入式連接需考慮內角空間 |
| R 角處壁厚 | 成型時角部材料被擠壓,壁厚略大於平面處 | 正常現象,非缺陷 |
如果圖紙上對 R 角有明確要求——例如要做貼合式接頭、或需要密封面——建議在詢價時一併註明,我方核對現有輥型能否滿足;不能滿足時可另行安排。
壁厚均勻性:三個來源
「壁厚 10mm」在實物上不是處處都 10.00mm。中厚壁方管的壁厚偏差來自三個地方,理解這三個來源有助於判斷偏差是否在合理範圍內——並非所有壁厚差異都是質量問題,關鍵看是否超出標準允差。
控制手段涵蓋三個環節:原料進廠檢驗(按爐號核對牌號、抽測厚度)、成型過程在線測厚、成品按批次抽檢四邊多點。若項目對壁厚有嚴格下限要求(例如按最小實測壁厚設計),建議在合同中明確計重方式與允許偏差,驗收時以實測為準而非名義壁厚。
斷面特性:截面面積、慣性矩與理論重量
中厚壁方管常用於承重結構,選型時真正要看的不是「壁厚多少」,而是截面面積夠不夠、慣性矩夠不夠。同一邊長下,壁厚從 9.75mm 增到 15.75mm,慣性矩可以差一倍以上。下表為常用厚壁規格的斷面特性,可直接用於初步選型與重量估算。
| 邊長 (mm) | 壁厚檔 (mm) | 截面面積 (cm²) | 慣性矩 Ix (cm⁴) | 迴轉半徑 i (cm) | 理論重量 (kg/m) |
|---|---|---|---|---|---|
| 100×100 | 9.5 – 9.75 | 35.2 | 483 | 3.71 | 27.63 |
| 100×100 | 11.5 – 11.75 | 41.5 | 548 | 3.63 | 32.56 |
| 120×120 | 11.5 – 11.75 | 50.9 | 1,005 | 4.45 | 39.94 |
| 150×150 | 9.5 – 9.75 | 54.7 | 1,802 | 5.74 | 42.94 |
| 150×150 | 13.5 – 13.75 | 74.9 | 2,342 | 5.59 | 58.83 |
| 180×180 | 12 – 13.75 | 91.4 | 4,241 | 6.81 | 71.78 |
| 200×200 | 11.5 – 11.75 | 88.5 | 5,246 | 7.70 | 69.45 |
| 200×200 | 15.5 – 15.75 | 116.1 | 6,616 | 7.55 | 91.12 |
| 250×250 | 12 – 13.75 | 129.9 | 12,128 | 9.66 | 102.00 |
| 250×250 | 15.5 – 15.75 | 147.6 | 13,558 | 9.58 | 115.85 |
| 300×300 | 15.5 – 15.75 | 179.1 | 24,189 | 11.62 | 140.58 |
| 400×400 | 15.5 – 15.75 | 242.1 | 59,671 | 15.70 | 190.03 |
| 500×500 | 15.5 – 15.75 | 305.1 | 119,360 | 19.78 | 239.49 |
※ 壁厚為區間檔位時,本表按該檔上限取值計算(偏保守)。截面特性依方管斷面公式計算,未計圓角影響,實際值略大;理論重量未計焊縫增重,實際交貨以磅重為準。表中未列規格可按同一公式推算,或向我方索取完整參數。
怎麼用這張表
| 你的問題 | 看哪一欄 | 說明 |
|---|---|---|
| 能承受多大軸向力? | 截面面積 | 軸向承載能力約等於截面面積乘材料強度,與壁厚直接相關 |
| 做立柱會不會彎? | 慣性矩 Ix | 抗彎剛度與慣性矩成正比,Ix 越大越不容易變形 |
| 做長柱會不會失穩? | 迴轉半徑 i | 長細比等於計算長度除以迴轉半徑,比值越小越穩定 |
| 一支有多重、運費怎麼算? | 理論重量 | 按噸計價與計算運費的基礎 |
需要說明的是,屈服強度、抗拉強度、延伸率等力學性能依所選牌號與標準執行(如 Q355、S355J2H、STKR490 等),不隨斷面尺寸變化。換句話說,500×500×15.75 的 Q355 與 100×100×9.75 的 Q355 材料強度相同,差異在於截面大小帶來的承載能力。實際結構設計須由具資格的結構工程師依所適用規範計算,並考慮載荷工況、連接方式與安全係數。
表面處理與防腐
中厚壁方管可依使用環境選擇不同表面狀態,表面工藝直接影響使用壽命與後續塗裝成本。同樣一支方管,選擇不同的表面處理,在相同環境下的使用年限可能相差數倍,而表面處理的成本通常只佔總成本的一小部分——在腐蝕環境中,這筆投入往往是最划算的。
表面處理以客戶要求為準,常見做法包括塗油、塗油包布、熱浸鍍鋅、預鍍鋅、鋅鋁鎂與噴漆噴塑,可依圖紙或樣品指定。選擇時建議同時考慮三件事:使用環境的腐蝕等級(室內、戶外、沿海、化工)、是否需要後續焊接或切割(會破壞鍍層,需補救)、以及維護週期(熱浸鍍鋅初期成本高但免維護時間長,噴漆初期成本低但需定期重塗)。
若構件在安裝後難以維護——高空結構、埋地構件、密閉空間內的支架——建議優先選擇免維護的防腐方式;反之若構件便於定期檢查與補漆,噴塗方案在成本上更有優勢。這個判斷比單純比較單價更有意義。
訂購說明與交期
為加快報價與排產,詢價時建議一併提供:邊長 × 壁厚 × 長度 × 數量,以及用途(立柱/橫樑/機架/其他)、是否需要材質證明書、表面處理要求、交貨地點。資訊越完整,報價越準確,也能避免下單後變更規格造成的延誤。若尚不確定具體規格,也可以先說明使用場景與大致載重,由我方提供建議方案後再確認。
| 項目 | 說明 |
|---|---|
| 最小起訂量 | 依規格與現貨情況而定,常用規格起訂量較低 |
| 常用長度 | 6 m、6.096 m、12 m;其他長度可訂製 |
| 切割方式 | 鋸切,長度公差依訂單約定 |
| 交貨期 | 現貨約 7–15 天;量產約 25–35 天,實際依數量與規格確定 |
| 付款方式 | TT、LC 均可 |
| 包裝 | 鋼帶捆紮,出口標準包裝適遠洋海運;可加端帽防內壁受潮 |
| 出貨港口 | 天津新港(距廠區約 40 公里) |
| 貿易條款 | EXW、FOB、CFR、CIF 均可操作 |
廠區位於天津市靜海區大邱莊工業區,距天津新港約 40 公里,海運出口較為便利。可依客戶要求做管身噴印(標準、材質、規格、爐號、廠標),也可訂製客戶 LOGO,便於現場識別與後續追溯。大邱莊是國內重要的鋼管生產基地,周邊配套的剪切、開平、加工與物流資源集中,對交期與成本都有正面作用。
常見問題
中厚壁方管和厚壁方管有什麼區別?
沒有標準定義上的區別,只是行業習慣說法。一般把 6–12mm 稱為中厚壁、12mm 以上稱為厚壁,但不同企業、不同標準的說法並不統一。採購時建議直接給出具體壁厚數值,避免因名稱理解不同產生偏差。
方形鋼管和矩形鋼管怎麼選?
方形鋼管的兩個方向慣性矩相同,抗彎沒有方向性差異,適合受力方向不明確或雙向受力的部位,例如立柱、機架、支撐。矩形鋼管在特定方向上有更高的慣性矩,適合單向受彎的橫樑,可在相同重量下獲得更高的抗彎能力。若空間受限需要扁截面,也應選矩形管。
實務判斷可以簡化為一句:不知道力從哪個方向來,就用方管;明確是單向受彎,就用矩形管。此外還要考慮節點——方管四邊等長,與其他構件連接時方向選擇更自由;矩形管則需要在設計階段就確定強軸方向,後期調整餘地小。
理論重量和實際重量差多少?
理論重量依公式計算,未計圓角與焊縫增重,通常比實際重量略低。實際交貨以磅重計價,差異一般在 1–3% 之間,具體取決於規格與壁厚公差。若訂單按理論重量計價,建議在合同中明確計重方式。
可以只買少量嗎?
常用規格可依現貨情況少量供應;特殊尺寸或非標規格通常有起訂量要求,具體請於詢價時說明數量,我方回覆可行方案。一般來說,現貨規格以整支或整捆為單位出貨,數量越接近整捆越經濟;若只是樣品或試製用量,可以說明用途,我方評估是否可拆分供應。
能做非標尺寸嗎?
可以。非標邊長、非標壁厚、特殊長度均可訂製。部分非常用尺寸需要另做模具,會影響交期與單價,建議提前溝通。判斷方式很簡單:把尺寸提供給銷售人員,若屬於常規輥型範圍,可直接報價;若不屬於,需評估開模週期與費用。越早確認,越能避免影響整體工期。
出口需要哪些單證?
常規出口單證包括商業發票、裝箱單、提單、原產地證(CO/FORM E 等)、材質證明書(MTC)。若目的國有特殊要求(如 CE 認證、第三方檢驗報告),請於詢價時說明,以便提前安排。
相關產品與服務


- 手機
- *標題
- *内容