預鍍鋅方管、成管後熱浸鍍鋅與鋅鋁鎂鋼管,怎麼選?
詢價時說「要鍍鋅的方管」,供應商往往還會追問:是用鍍鋅鋼帶製成的預鍍鋅管,還是成管後再熱浸鍍鋅? 這個問題不只是名稱不同。鍍層規格、焊縫防護、後續加工方式和驗收依據,都會影響選材。 如果再加入鋅鋁鎂產品,就更需要先分清楚:哪些差別來自製造順序,哪些來自鍍層成分。 需要注意,預鍍鋅鋼帶本身通常也採用連續熱浸鍍鋅工藝。因此,本文比較的是「先鍍後成管」與「成管後再鍍」,而不是把預鍍鋅視為非熱浸工藝。 鋅鋁鎂則是鍍層成分的分類。ZAM® 是日本製鐵的產品品牌,不是所有鋅鋁鎂產品的通用名稱。 採用 EN 10346 鍍鋅鋼帶時,Z100、Z275 等標記表示不同的雙面鍍層質量等級。 例如,Z275 對應雙面合計 275 g/m² 的等級。若按兩面均勻分配,以鋅層密度 7.2 g/cm³ 估算: 275÷7.2÷2≈19.1 也就是每面約 19 μm。同樣方式計算,Z100 每面約為 7 μm。 這些數值只用於理解鍍層質量與厚度的關係,不代表每一面、每個測點的最低膜厚要求。實際驗收仍應按訂單指定的標準及鍍層等級執行。 表中膜厚用於理解不同等級的量級,不是每面、每個測點的最低厚度保證。實際驗收仍應按指定標準的取樣與判定要求執行。 對適用 EN ISO 1461 的批量熱浸鍍鋅鋼製品,非離心處理鋼件的常規鍍層要求如下: 這是常規適用條件下的要求;特定鋼材及產品還需核對相關條款。其中「局部厚度」是規定參考區域的測定結果,不是任意單次讀數。 EN ISO 1461 並不涵蓋所有熱浸鍍鋅管材,例如其範圍排除了自動化設備中熱浸鍍鋅的管材。訂單若採用專用管材標準,應按該標準確認要求,不能直接套用上表。 比較時,不宜簡單認為兩種產品一定相差三至四倍。預鍍鋅有不同鍍層等級,成管後熱浸鍍鋅也有不同要求,必須先確認具體規格。 預鍍鋅管由雙面鍍鋅鋼帶製成時,內外表面通常保留原有鍍層。但焊接及焊筋處理會損傷焊縫附近的鍍層,因此需要確認補覆方式。 詢價時可以分開問: 外焊縫採用什麼方式恢復防護? 內焊縫是否有防護處理? 切口是否需要補修,採用什麼方法? 不能只看到外表面有補覆,就推定內焊縫和切口也已得到相同處理。 成管後熱浸鍍鋅,可對鍍鋅時已存在且能充分接觸鋅液的焊縫和端面形成鍍層;內壁鍍覆則需要合適的排氣、進鋅及排鋅條件。 但如果鍍鋅後再切割或焊接,新切口或受熱損傷區域仍需要另行評估處理。 因此,對需要大量裁切的訂單,除了問鍍層厚度,還要確認切割發生在鍍鋅之前還是之後。採購已鍍鋅長管,再切成短件,並不代表新端面也自動具有完整鍍層。 不能只用 1.5 mm 作為統一分界。 熱浸鍍鋅後的變形風險,與構件長度、截面剛度、冷成形及焊接殘餘應力、厚度差異和浸鍍方式都有關。薄壁並不等於一定變形,厚壁也不代表完全沒有風險。 若產品較薄、較長,或由多個部件焊接組成,建議在報價階段確認: 工廠是否有相近規格的加工經驗; 鍍後直線度、扭轉及截面尺寸要求; 是否需要試鍍或樣件確認; 若需校正,採用何種方式及如何判定結果。 預鍍鋅產品沒有成管後再浸入鋅浴的這道工序,但也不能因此保證完全沒有成形、焊接或運輸造成的尺寸偏差。 鋅鋁鎂鍍層可在腐蝕過程中形成保護性腐蝕產物,有助於改善切邊的耐蝕性。這種作用有時被稱為「自我修復」,但不代表裸露切口會重新形成原有的金屬鍍層。 實際防護效果仍與具體產品、切邊尺寸及使用環境有關,不能因此認為所有切口和焊接部位都不需要處理。不過,這不等於裸露切口會重新長出原有金屬鍍層,也不能據此省略所有切口或焊縫處理。 比較鋅鋁鎂與純鋅產品時,應核對具體合金配方、鍍層質量、加工方式和預期使用環境,而不是只比較相同的微米數,或把某一品牌的試驗結果套用到所有產品。 這張表用於整理詢價方向,不代表某一種鍍層能無條件保證固定年限免維護。 可按適用要求選用富鋅塗料或金屬噴塗等方式。重點不只是塗上銀色材料,還包括表面清理、產品相容性、施工膜厚與固化條件。 富鋅塗料的膜厚並非固定只有幾十微米,應依產品和修補規範確定,也不能將局部補修直接當成整體重新熱浸鍍鋅。 對容易進水的管口,可以評估端蓋或密封措施,但應與整體排水和檢查方式一併考慮,避免只封住一個位置,卻讓其他位置進入的水無法排出。 若構件之後還要進行熱浸鍍鋅,則必須另按鍍鋅安全要求設置排氣、排液通道,不能將中空構件密閉後直接浸鍍。 在鍍鋅表面增加適當塗裝,可形成複合防護。但效果取決於表面處理、塗料相容性和施工品質,不是任意加一層漆就能達到預期耐久性。 這三種措施處理的是不同問題,應按實際需要組合,而不是簡單排列為效果逐級增加的補救方案。 1.製造順序與鍍層種類
是鍍鋅鋼帶製管,還是成管後熱浸鍍鋅?若為鋅鋁鎂,具體產品及鍍層規格是什麼? 2.標準、等級與驗收方法
鍍層按哪個標準驗收?要求的是雙面鍍層質量,還是局部及平均膜厚?測量方式如何約定? 3.焊縫、切口與後續加工
內外焊縫如何防護?切割、鑽孔和焊接在何時進行?哪些部位需要補修? 4.成品尺寸與交付要求
鍍後直線度、扭轉、截面尺寸和外觀如何判定?若需校正或補修,責任與程序是否明確? 母材的尺寸與力學性能,以及鍍層品質,應分別按訂單指定的標準確認,不能只靠「鍍鋅方管」四個字完成規格約定。 供貨範圍可參考鍍鋅鋼管與鋅鋁鎂鋼管分類頁。詢價時提供使用環境、尺寸、加工方式與驗收要求,可聯繫我們確認適合的供貨方案。三種常見產品,先分清楚
產品 製造方式 採購時的確認重點 預鍍鋅方管 鋼帶先鍍鋅,再成形、焊接成管 鋼帶鍍層等級、焊縫補覆及切口處理 成管後熱浸鍍鋅方管 先製管,再對管材進行熱浸鍍鋅 適用標準、鍍層厚度、內壁鍍覆及尺寸要求 鋅鋁鎂鍍層鋼管 通常以鋅鋁鎂合金鍍層鋼帶成形、焊接 合金鍍層種類、鍍層質量、焊縫及切邊防護 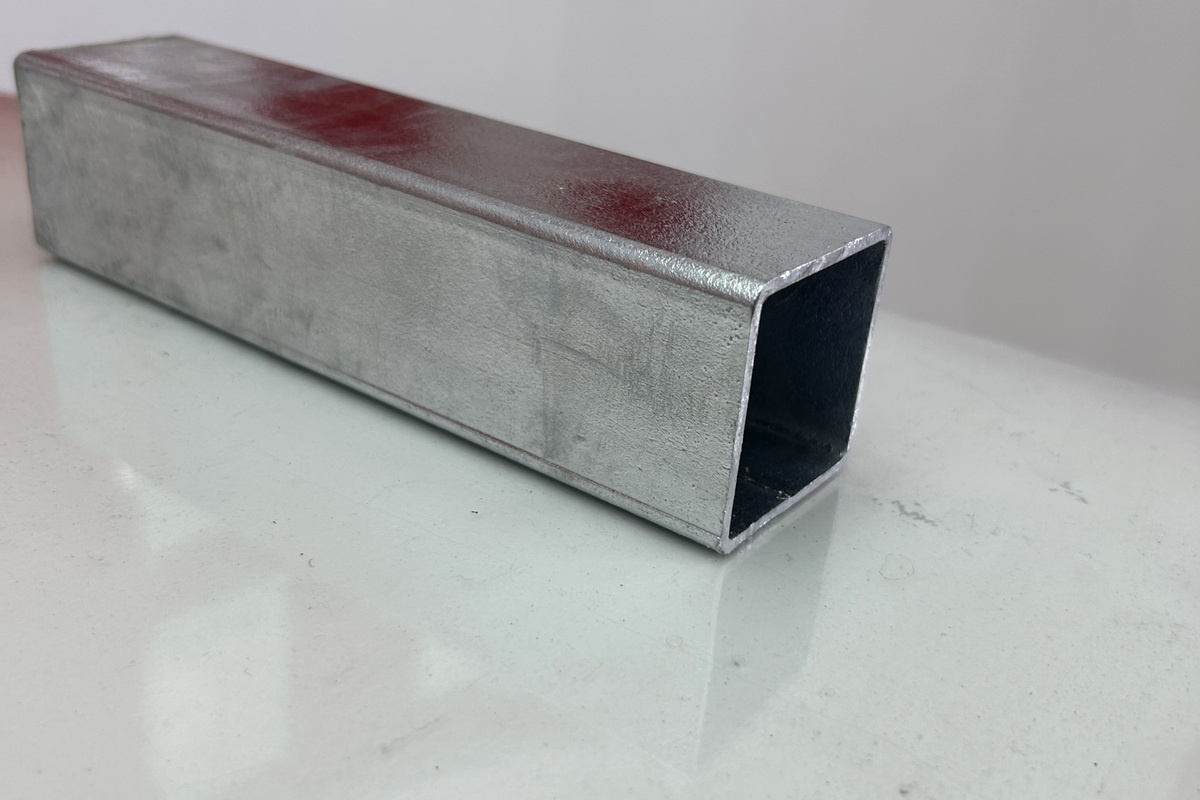
鍍層厚度怎麼比較?
預鍍鋅:先看雙面鍍層質量等級
鍍層等級 雙面鍍層質量 每面典型厚度 Z100 100 g/m² 約 7 μm Z275 275 g/m² 約 19 μm Z350 350 g/m² 約 24 μm Z600 600 g/m² 約 42 μm 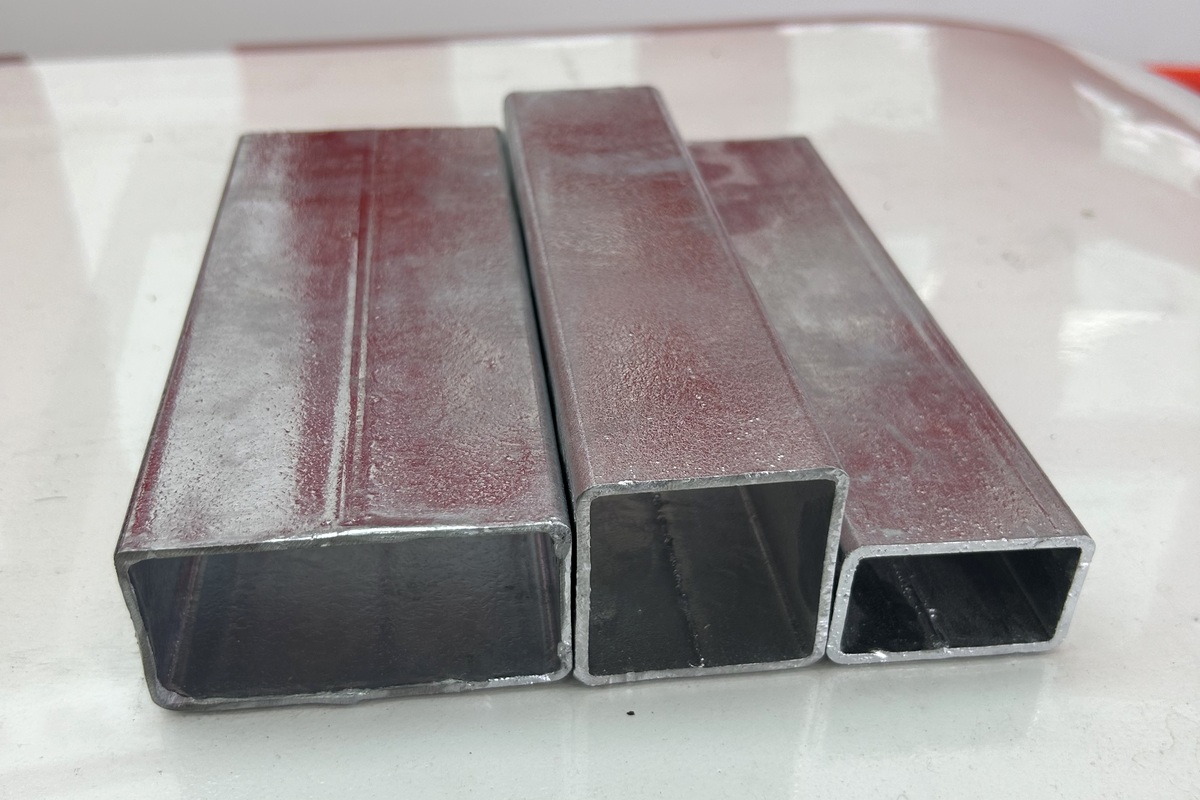
成管後熱浸鍍鋅:先確認適用標準
鋼材厚度 t 最小平均鍍層厚度 最小局部鍍層厚度 t>6 mm 85 μm 70 μm 3<t≤6 mm 70 μm 55 μm 1.5≤t≤3 mm 55 μm 45 μm t<1.5 mm 45 μm 35 μm 比厚度同樣重要的,是焊縫與切口
預鍍鋅管:內外表面有原鍍層,焊縫需另外確認
成管後熱浸鍍鋅:保護取決於加工順序
薄壁方管能不能做成管後熱浸鍍鋅?
鋅鋁鎂鋼管的優勢與限制
怎麼選?先看加工與使用條件
採購條件 可優先比較的方案 仍需確認 室內支架、一般框架,重視外觀與加工效率 預鍍鋅 鍍層等級、焊縫和切口防護 薄壁、長尺寸或尺寸要求較嚴 預鍍鋅,或經工藝評估的成管後熱浸鍍鋅 成形品質、鍍後尺寸及變形控制 希望製作完成後對焊縫與端面一併鍍覆 成品或構件完成後熱浸鍍鋅 排氣排液設計、內壁鍍覆及鍍後加工 需要大量裁切、鑽孔或現場焊接 比較整體加工及防護方案 新切口、孔邊和焊接區的處理方式 沿海、高濕或其他較強腐蝕環境 比較成管後熱浸鍍鋅、合適的鋅鋁鎂產品或複合塗層 具體環境適用性、維護安排及供應商資料 已選預鍍鋅管,戶外使用還能做哪些處理?
1. 補修切口、焊縫與鍍層損傷
2. 配合使用狀態設計封口與排水
3. 採用相容的整體塗裝系統
詢價時,至少確認這四件事